1 フィラメントの詰まり
印刷開始後、初期動作中にエラーが発生。フィラメントが詰まってる的なエラーでした。発生タイミングは残り少ないフィラメント(10巻きとかすごい少ない状態です)を1番目に、継ぎ足しを2番目にセットして自動切換えをしてたところ、初動の内部フィラメントを出し切る動作で1が無くなり、このタイミングでの継ぎ足しを設計が意図してなかったのか2番目のフィラメントが中途半端に送られ、結果エラーになったんだと思います。その後、電源を落としてすぐに2番だけをセットして再開すると、また初動中にフィラメント詰まりのエラーが。今度は目視で簡単に分かりました。ノズルに接続されているチューブ内にフィラメントが残ってました。電源を落としたことで1の切れ端がノズル付近に残ったままになっており、1があるからフィラメントを吐き出す、連続してフィラメントが来ているはずだから2は既に送られているはず、と思いきや1のフィラメントは10cm程度で途切れていたので連続してフィラメント送りが出来ず、結果的にフィラメントが見つからない、詰まり系のエラーになったのかなと。これについては
https://www.youtube.com/watch?v=gjiG-jU-9AA
を参考にチューブからフィラメントを除去して終わりました。その後、無事に再開出来てます。
2 オブジェクトを配置したまま次の印刷をし、印刷物とノズルが接触
これはまいりました。というか自分が悪いんですけど。一応カメラも搭載してるし勝手に検知して避けるだろうくらいに思ってました。実際は初期動作において決まったルートで初期化してるっぽいのと(そのおかげでこのルートは回避できてます)、印刷時にオブジェクト認識して回避、なんていうことではありませんでした。スライサー側でオブジェクト単位で印刷する、としたら変わるのかもしれません(このことがあってから基本的に1層ずつ全オブジェクト印刷しか使わないようにしてますが)。衝突時はPETGを印刷してました。たぶん積層高さとしては5mm程度です。その山にノズルがぶつかり、最初の壁は熱で溶かして乗り越えていたっぽいですが、次の壁が厚かったのでがりがり音を立てていました。マシンにかけつけてすぐに電源を落としました。再起動後、印刷は問題無さそうだ、と思ってしばし印刷しましたが、数分程度でフィラメントが出てこなくなりました。様子がおかしいのでノズルカバーを外すと、明らかに根本から曲がってました。ノズル単体ではなく、付け根というか、ヒーター部分のユニットとセットで曲がってる状態です。これにはどうしたらいいのかサポートに問い合わせると、補償期間内で、対象パーツだから無償で部品送ります、とのこと。交換のための動画も案内ありました。とてもわかりやすかったです。作業は単純なのですぐに終わりました。結果、無事にフィラメントが出てきて安心しました。
3 QIDI BOXの中で段ボールスプールが暴れる
サポートに問い合わせました。既知の現象らしいです。また、これに対応するための部品の印刷データを案内されました。それ自体はよかったのですが、取り付けたところすぐに外れるので、これをヒントに自分で3Dモデルを作って解消しました。おそらく巻取り動作時にスプールをゆっくり回転させれば暴れないのですが、今のところ速度制御の機能は無いらしいです。ほんのPETGの簡単なリングを取り付けることで段ボールスプールでも暴れません。不思議ですね。摩擦が影響しているのかと思ったら歪みらしいです。割ときれいに円形の段ボールに見えても多少歪みがあったり回転時に歪んだりするということでしょう。
4 ビルドプレートから印刷物が剥がれている
1層目がくっつかないことがありました。はじめは印刷位置を変えて適当な対応をしてましたが、複数オブジェクトでそれが起きました。目視では綺麗なプレートです。触ってみても特別ひっかかりがあるわけでもありません。ですがとりあえず洗剤を使って軽く流し洗いをしたところ、劇的に変わりました。というかこんなにくっつくんだ、と思うくらい変わったので、はがすときが多少大変になりましたがおそらくこれが正解なのでしょう。ビルドプレートは定期的に洗って表面の油を落とすのがよさそうです。
5 初動の無限ループ
これはフィラメント詰まりのエラーが出る前に起きたことです。出口部分でノズルをこすって初動においてカスを捨てるのですが、その動作を永遠にしてました。5回くらい見たところでおかしいと思って電源を落としました。基本、何かあったら電源落とします。再起動後、BOXの認識は正常です。スライサー側でもフィラメントは設定どおりです。ノズル側はこのとき確認してませんが、おそらく1のフィラメントの一部が残っていた状態と思います。フィラメント自体は来ているのでカスとり作業をします。ですが直後にBOXから送られてくるはずのフィラメントが来ないので、来ないならそこでエラーになってほしいところですが、カスとりに動作へ戻り、これの繰り返しっぽい動きとなりました。とにかくチューブ内に連続してフィラメントが存在しないといけないようです。チューブの途中にセンサーがあるわけでもなく、これは仕方ない仕様です。
6 PLA→PETGとしたときの汚い印刷
サポート用途です。それにしてもえらく汚い乗り方をするので調べました。その前に、サポートに対してPETGサポートのためのスライサーの使い方を聞いてます。ソフト側で自動的に処理するらしいです。オブジェクト全体をPETGで支えることはお勧めしませんと言われたのでそれはしてないのですが、プライムタワーありでもPETGの最初の乗りだけが汚い状態です。これについてはネットで調べて納得しました。フィラメント交換時の捨て量を増やさないといけないらしいです。少しでもPETGが混ざると乗りが悪くなる。なので上限まで捨てを増やして解決しました。PETG→PLAは特に追加設定はしていません。そのままでも綺麗でした。あとは黒→白にするときも意識的に捨て量は増やした方が良さそうです。若干残っていただけでそれなりに見える黒になります。
7 QIDI BOXを使った乾燥
単に無知だっただけですけど、最初は使ってませんでした。乾燥させずともPLAは綺麗に仕上がるし、PETGに至っては新品フィラメントをそのまま印刷しても綺麗だったため、特に疑うことも無く乾燥せずに使ってました。ですが数日程度でPETGは糸をひくし、積層部に段差というかくぼみのようなものもたまにできるようになり、試しに印刷前に乾燥させました。だいたいBOX内が湿度25%になるまで進めば何も問題なく印刷出来てます。こんなに乾燥のメリットがでかいとは知らず、依頼、PLAでも1時間程度乾燥させて使ってます。
8 ノズルパターンが干渉してる
おそらく干渉です。グリッド系のサポートを使っていた時、比較的サポートの崩れが目立ちました。目立つといっても少しですが。これは経路がクロスするところでどうしてもサポートとノズルが衝突するんだろうなと考えてます。一方、ジャイロイドを使ってからはそういったことは起きていません。強度もあるので今はジャイロイド一択です。
9 スライサーによる空洞オブジェクトの削除
表面が肉で、内部に少しの空洞をあえて作っていたのですが、印刷後に空洞が消えてました。スライサーに渡した元の3Dデータでは空洞を確認できます。スライサーに渡した直後も空洞がありました。このとき、エラーではなく、オブジェクトの形状がうんぬんと警告が出るため、スライサーに従って自動修正してもらっていたのですが、これが原因でした。意図的に内部に空洞を作っていた時にこれは正常なデータではない、と警告してくれますが、これを無視して印刷したら正常に出力されました。なぜこんなことをしたかというと、手動サポートを付与したところで、サポートのピッチが固定ですので中途半端に穴に入り込んでサポート生成されたりします。これを避けるためにあえて表面をふさいでいたのです。できれば部分的にサポートピッチを定義するようなモードがあるといいですね。もしくはサポートの開始座標を決めたいところ。
10 印刷穴が設計より小さくなる
しょうがないらしいです。特にΦ3mm程度の穴だと顕著に感じました。送りをゆっくりとし、壁面をArachneとすることで改善しますが、それでも攻めた設計は避けるべきと思ってます。あとからやすりがけするのが大変なのと、できればガタを吸収する方向で設計したほうが安心です。
11 PETGは意外に縮む
真夏に車内にずっとおいてました。ぱっと見は全く形状変わらず、色も変わらず、なんだ、意外に丈夫なんだなと思ってました。ですがネジ部を回そうとするとものすごくかたい。熱収縮です。測定したところ1%近い動きがあるかもしれません。締結部は見直した方がいいと思いました。この収縮変形さえ除けば真夏のダッシュボードでもただのPETGは耐えきったので、これは優秀ですね。QIDI純正フィラメントが良かったのかどうか分かりませんが、そうはいっても最近は安い社外フィラメントを使っています。
12 自作したPETGスプールがBOX内で回転しない
自業自得です。詰め替えフィラメントを自作PETGスプールに通して使ってました。何も問題ありませんでした。その後、他の色をつかいたくなり、面倒なのでこの自作スプールからフィラメントを綺麗に剥がして再利用しようとしました。スプールの片側を外してフィラメントを少し浮かせたところで気づきました。これはまずい。一部、明らかに巻きが汚くなりつつありました。すぐに元に戻しました。戻した直後は普通に使えたのですが、しばらく経過したときにBOX内で巻取り動作に反応しないスプールとなってました。見た目はそれなりの円で違和感もなし。ただし他のスプールに比べて幅方向に膨れてました。たぶんフィラメントを無理に押し込んだのでスプールが負けて幅方向に膨らんだんだと思います。無理は良くないですね。その後、このスプールだけは巻取り作業は手動で対応してます。
13 たまに折れるサポート
とくにツリー系は折れます。なので極力使わないようにしてます。印刷時間も長いし。根元の太いところから先端の細いところでようやく印刷が始まるというその直前に折れると心が持っていかれます。何度か経験してますが本当に厄介です。それにツリーサポートは折れたものの復元が難しい。一方、普通の矩形タイプは折れたとしてもそれをUVパテなどでくっつけて印刷再開できてしまいます。綺麗な四角でサポートが続くため、位置合わせもしやすく、復旧作業は意外とできたりします。完全にサポートが飛んでしまったときには、セロハンテープでくっつけて適当に面をつくれば再開できることもあります。なぜこっちがサポートしないといけないのかと思いうところですが、突き詰めればサポートも見越して3Dデータである程度の簡易な捨て土台をつくっておいたらいいのかもしれません。
14 ノズル先端にフィラメントがくっつく
特にPETGです。乾燥を十分にしても長時間印刷してると糸なりカスがたまにつきます。これを放置するとサポートなどに干渉して印刷が崩れることがありました。なので、プリンターに同席できるときはできるだけ不定期で確認するようにしてます。ノズル先端が綺麗かどうかで仕上がりにも多少影響ありそうです。
15 セット購入のポーラークーラー使ってない
PLA、PETGでは使う機会無いです。というか無くても単体機能で十分なのかなと。もし他の素材を使うときは試してみたいところですが、今は未知数です。
16 ビルドプレートを削ってしまった
オブジェクトが剥がれず、マイナスドライバーでこじってたところ、ひっかかる場所が悪くビルドプレート表面の金属片が一部剥がれてしまいました。ほんの一部だからいいものの、時間をかけてプレートを何度も曲げたり、いろんな方向から力をかけて少しでも浮かせたところにマイナスドライバーを入れるべきです。ただし小さいオブジェクトは浮かせることが難しいので、樹脂ブロックを横から勢いよくあてて剥がしてます。そろそろビルドプレートの予備があったほうがいいのかもしれない。
17 PLAは折れるかどうか
板厚1mmは折れますね。当初、丸棒を作ってあえておりまくって試しました。ですが、直径20mm、肉厚2mmあたりからは屈強です。中実タイプの丸棒でもΦ10mmあたりまでは多少の力で折れます。このあたりは断面二次モーメントを考えると明らかなのですが、そうはいっても実際つくってみて破壊して、印刷に使うフィラメントがそんなに変わらないのにこれだけ強度に違いがでるのか、と体感できます。基礎的な材料力学がこういうところで体感できるのはものづくりが身近になって初めてわかることです。
18 初動でわりとフィラメントを食う
内部のカス除去などでおそらく5回転はしてます。たぶん5~10gくらいは捨てになります(正確なところを知りたい)。同素材で印刷するときに、これ、本当に捨てないといけないのか?と思います。他にもフィラメント交換時、プライムタワー、と捨てシーンが多いので、単純に使うフィラメント量を見積もるのが難しいです。
他、良かったことは
精度が高い、いろいろ印刷できる、とにかくでかい
サポートが丁寧(日本語OKですが返しは英語、いろいろ教えてくれる)
これがマルチノズルなら完璧です
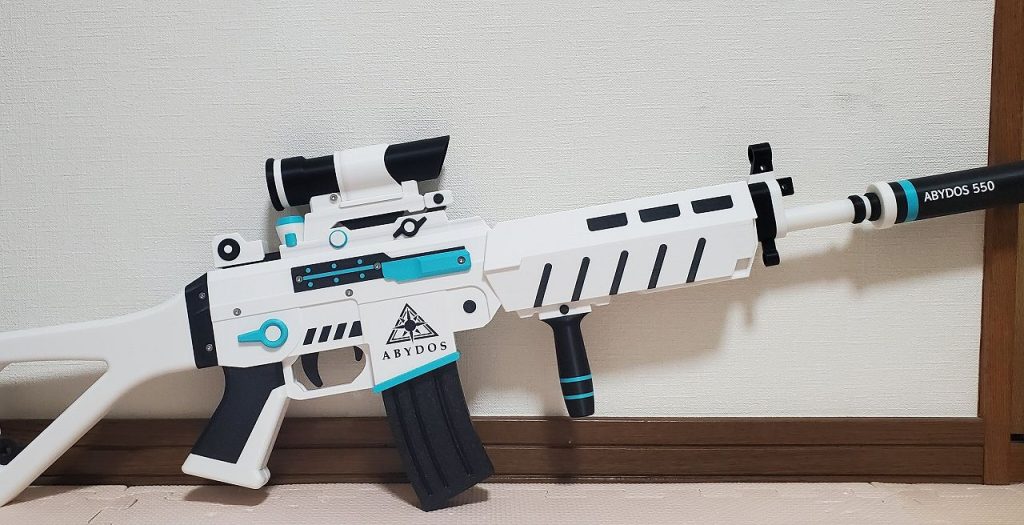
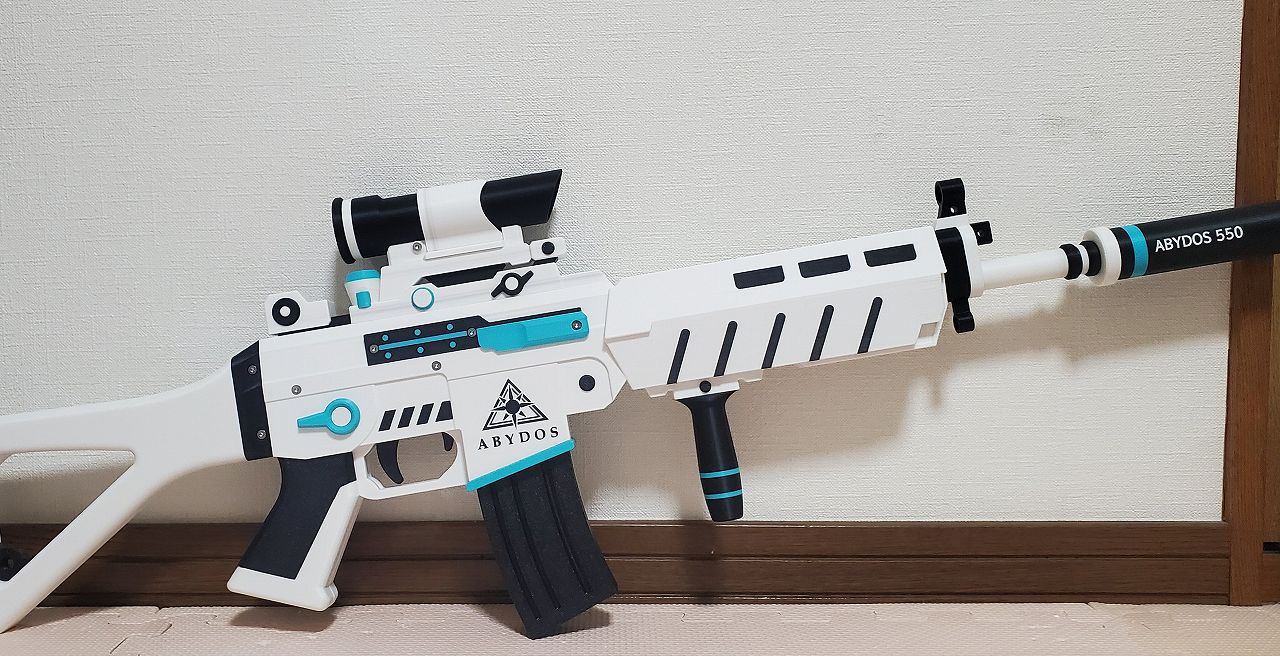
一応こんなの作れてます